

G-szerű csövek vásárlásakor az egyik kritikus műszaki paraméter, amelyet gyakran figyelmen kívül hagynak, a hajlítási sugara. Mint G-vel ellátott csövek szállítója, megértem ennek a tényezőnek a jelentőségét és annak hatását a csövek általános teljesítményére és alkalmazására. Ebben a blogban belemerülem a G-szerelt csövek hajlító sugarainak fogalmába, annak befolyásoló tényezőibe és annak meghatározására, hogy meghatározzam az Ön egyedi igényeinek megfelelő hajlítási sugarat.
A g -finom csövek hajlítási sugarainak megértése
A G-kapcsolt cső hajlítási sugara arra a minimális sugárra utal, amelyen a csövet meghajolhatják anélkül, hogy az uszonyok vagy az alapcső jelentős károsodását okoznák. Ez egy kritikus paraméter, mivel a nem megfelelő hajlítás olyan problémákhoz vezethet, mint a FIND deformáció, a repedés vagy akár az alapcsövetől való elválasztás. Ezek a problémák veszélyeztethetik a finom cső hőátadási hatékonyságát, csökkenthetik annak mechanikai szilárdságát, és végül befolyásolhatják a teljes hőcserélő vagy rendszer teljesítményét, amelybe telepítik.
A hajlító sugarat befolyásoló tényezők
Anyagi tulajdonságok
Az alapcső és az uszonyok anyaga jelentős szerepet játszik a hajlítási sugarak meghatározásában. A különböző anyagok eltérő rugalmassággal és erősséggel rendelkeznek. Például a rozsdamentes acélból készült csövek általában nagyobb szilárdsággal rendelkeznek, de alacsonyabb rugalmasságot mutatnak a rézcsövekhez képest. Ez azt jelenti, hogy a rozsdamentes acél G-vel ellátott csövekhez nagyobb hajlítási sugarakra lehet szükség, hogy elkerüljék a repedést a hajlítási folyamat során. Az uszony anyag is számít; Ha az uszonyok törékeny anyagból készülnek, akkor valószínűbb, hogy megszakadnak vagy deformálódnak a hajlítás során, ami nagyobb hajlítási sugarat igényelhet.
Cső és uszony geometria
Az alapcső átmérője, valamint az uszonyok magassága, vastagsága és hangmagassága befolyásolja a hajlító sugarat. A nagyobb átmérőjű csövek általában nagyobb hajlítási sugarat igényelnek, mivel a cső külső felülete nagyobb stresszt szenved a hajlítás során. Hasonlóképpen, a magasabb és vastagabb uszonyok növelik a hajlítás ellenállását, mivel ezek nagyobb tömeget és merevséget adnak a csőhez. Egy kisebb uszonyi hangmagasság megnehezítheti a hajlításokat is, mivel kevesebb hely van a bordák számára, hogy deformálódjanak anélkül, hogy beavatkoznának egymással.

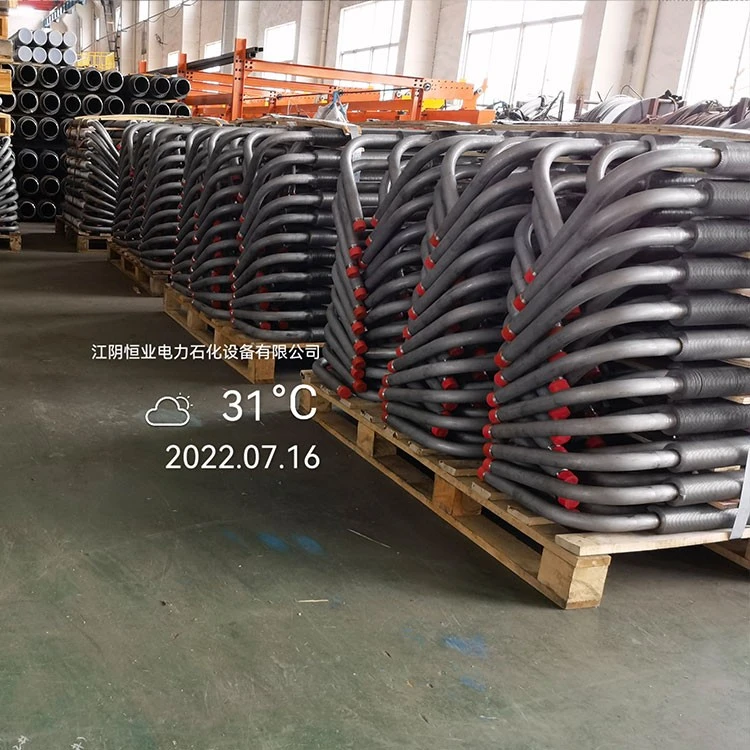
Hajlítási módszer
A G-ben ellátott cső hajlításához használt módszer is befolyásolhatja a minimális hajlítási sugarat. Számos hajlítási módszer áll rendelkezésre, például forgó sorsolás hajlítás, kompressziós hajlítás és tekercs hajlítás. Minden módszernek megvan a maga tulajdonsága és korlátozása. A Rotary Draw hajlítás például egy pontos módszer, amely viszonylag kicsi hajlítási sugarat érhet el, de speciális berendezéseket igényel, és lehet, hogy nem megfelelő minden cső- és finom geometriához. A kompressziós hajlítás egyszerűbb módszer, de az uszonyok nagyobb deformációját és nagyobb minimális hajlítási sugarat eredményezhet.
A megfelelő hajlítási sugarat meghatározni
Konzultáció a gyártóval
G-vel ellátott csőszolgáltatóként azt javaslom, hogy az ügyfelek vásárlás előtt konzultáljanak a gyártóval. A gyártók szakértelemmel és tapasztalattal rendelkeznek a megfelelő hajlítási sugarak meghatározására a csövek specifikus, geometria és alkalmazási követelményei alapján. Útmutatást nyújthatnak a hajlítási módszerhez és minden további feldolgozási lépéshez, amelyre szükség lehet a sikeres hajlítás biztosításához.
Az alkalmazási követelmények figyelembevétele
A G-ben ellátott cső tervezett alkalmazása egy másik fontos tényező, amelyet figyelembe kell venni a hajlítási sugarat. Például, ha a csöveket egy kompakt hőcserélőben kell használni, ahol a hely korlátozott, akkor kisebb hajlítási sugarakra lehet szükség, hogy a csöveket a rendelkezésre álló helyre illeszkedjenek. Másrészt, ha a csöveket egy kevésbé korlátozott környezetben használják, akkor a nagyobb hajlítási sugarak elfogadhatóak lehetnek, mindaddig, amíg az nem veszélyezteti a hőcserélő teljesítményét.
Tesztelés és prototípus készítése
Bizonyos esetekben szükség lehet a tesztelés és a prototípus készítésére az optimális hajlítási sugarat. Ez magában foglalhatja a különböző sugarai mintacsövek hajlítását és a kanyar minőségének értékelését, beleértve az uszonyok integritását és az alapcsövet. A különböző hajlítási sugarak tesztelésével meg lehet találni a minimális sugarat, amely megfelel az alkalmazás teljesítménykövetelményeinek, anélkül, hogy a cső túlzott károsodását okozná.
Összehasonlítás más típusú finom csövekkel
Érdemes összehasonlítani a G-szerű csövek hajlítási sugarait más típusú finom csövekkel, példáulKL-szerelt cső,Hengerelt finom cső, ésLézeres hegesztett rozsdamentes finom cső- Minden egyes finomított cső típusának megvan a maga egyedi jellemzői és hajlítási követelményei.
Például, a KL-kapcsolt csöveknek eltérő uszony geometriájú és rögzítési módszer lehet a G-kapcsolt csövekhez képest, ami befolyásolhatja hajlítási viselkedését. A hengerelt finom csöveket úgy alakítják ki, hogy az uszonyokat az alapcsőre gördítik, és hajlítási sugaraikat a gördülési folyamat és a hengerelt uszony tulajdonságai befolyásolhatják. A lézeres hegesztett rozsdamentes finom csövek, a magas szilárdságú hegesztett uszonyukkal, eltérő megközelítést igényelhetnek a hajlításhoz a hegesztések integritásának biztosítása érdekében.
A megfelelő hajlítási sugarak fontossága a hőcserélő kialakításában
A hőcserélő kialakításánál a G-kapcsolt csövek helyes hajlítási sugara elengedhetetlen az optimális teljesítmény eléréséhez. Egy kút -hajlított cső biztosítja az egységes folyadékáramot és a hőátadást a hőcserélőn, csökkentve a forró foltok kockázatát és javítva a rendszer általános hatékonyságát. A helytelen hajlítás viszont egyenetlen áramlás -eloszláshoz, csökkent hőátadási sebességhez és megnövekedett nyomáseséshez vezethet, amelyek mindegyike negatívan befolyásolhatja a hőcserélő teljesítményét és hosszú élettartamát.
Következtetés
Összegezve, a G-ben szerelt csövek hajlítási sugara kritikus tényező, amelyet a vásárlás során nem szabad figyelmen kívül hagyni. Ezt az anyag tulajdonságai, a cső és a fin geometria, valamint a hajlítási módszer befolyásolja. A gyártóval folytatott konzultációval, a jelentkezési követelmények megfontolásával és szükség esetén a tesztelés elvégzésével meg lehet határozni az Ön egyedi igényeinek megfelelő hajlítási sugarat.
Ha a magas színvonalú, G -vel ellátott csövek piacán tartózkodik, és segítségre van szüksége az alkalmazásának megfelelő hajlítási sugara meghatározásához, kérjük, vegye fel velünk a kapcsolatot. Szakértői csoportunk készen áll arra, hogy szakmai tanácsokat és megoldásokat nyújtson Önnek a hőcserélő követelményeinek való megfelelés érdekében.
Referenciák
- Incropera, FP és Dewitt, DP (2002). A hő és a tömegátadás alapjai. John Wiley & Sons.
- Holman, JP (2010). Hőátadás. McGraw - Hill.